Çelik Yapılarda Kaynaklı Plakanın Yük ve Yorulma Gereksinimlerini Karşılamasını Nasıl Sağlarsınız?
John A. Anderson, Yapı Mühendisliği Araştırma Grubu
Tarih: 06-07-2026
Bu makale, çelik yapılardaki kaynaklı plakaların, kullanım ömrü boyunca hem yük taşıma kapasitesi hem de yorulma direnci gereksinimlerini karşılamasını sağlamak için kapsamlı bir çerçeve sunmaktadır. Makale, statik ve dinamik yüklerin sınıflandırılması ve yapısal bozulmayı yöneten yorulma döngülerinin karakterizasyonu ile başlar. Ardından, yüksek gerilimli ortamlar için çekme dayanımı, tokluk ve kaynaklanabilirlik arasındaki dengeyi vurgulayan malzeme seçim kriterlerine geçilir. Boğaz kalınlığı, kök boşluğu ve takviye şekli gibi kritik kaynak geometrisi parametreleri, gerilimleri dağıtmadaki ve gerilim konsantrasyon faktörlerini en aza indirmedeki rolleri açısından analiz edilir. Makale ayrıca, yüzey altı süreksizliklerini tespit etmek için görsel muayene, ultrasonik test ve radyografik muayene dahil olmak üzere kalite kontrol protokollerini ayrıntılı olarak ele almaktadır. Son olarak, kaynak sonrası ısıl işlem prosedürleri ve gerilim giderme teknikleri, artık gerilimleri azaltmada ve yorulma ömrünü iyileştirmede etkililikleri açısından incelenerek, zorlu çelik yapı projelerinde çalışan mühendisler ve imalatçılar için pratik bir rehber sunulmaktadır.
1. Çelik Yapı Tasarımında Yük Tipleri ve Yorulma Döngülerinin Anlaşılması
Çelik yapı tasarımında, kaynaklı plakalar statik yükler, dinamik yükler ve döngüsel yükler de dahil olmak üzere çeşitli yük türlerine dayanmalıdır. Statik yükler, ölü ağırlık gibi sabit kuvvetlerdir; dinamik yükler ise rüzgar veya makine titreşimi gibi hareketli kuvvetleri içerir. Yorulma döngüleri, zamanla ilerleyici yapısal hasara neden olabilen tekrarlanan gerilme uygulamalarını ifade eder.
Yorulma kırılması, bir malzemenin nihai çekme dayanımının altında tekrarlanan yüklemeye maruz kalması durumunda meydana gelir. Kaynaklı bir plakanın dayanabileceği çevrim sayısı, gerilim aralığına, kaynak geometrisine ve malzeme özelliklerine bağlıdır. Tasarımcılar, yeterli yorulma direncini sağlamak için yapının ömrü boyunca beklenen yük çevrim sayısını hesaplamalıdır.
Başlıca yük türleri arasında çekme, sıkıştırma, kesme ve eğilme yükleri bulunur. Her biri kaynaklı bağlantıyı farklı şekilde etkiler. Çekme yükleri plakayı birbirinden ayırırken, sıkıştırma yükleri onu birbirine doğru iter. Kesme yükleri, kaynak yüzeyine paralel kayma kuvvetlerine neden olur. Eğilme yükleri ise kaynak bölümü boyunca hem çekme hem de sıkıştırma kuvvetleri oluşturur.
Yorulma çevrimleri, düşük çevrimli (yüksek gerilim, daha az çevrim) veya yüksek çevrimli (düşük gerilim, çok çevrim) olarak sınıflandırılır. Çelik yapılardaki kaynaklı plakalar için, köprülerde ve vinçlerde yüksek çevrimli yorulma yaygındır. AISC ve Eurocode gibi tasarım standartları, gerilim aralığına ve detay kategorisine bağlı olarak yorulma ömrünü tahmin etmek için SN eğrileri sağlar.
Yük tipleri ve yorulma döngülerinin doğru anlaşılması, mühendislerin uygun kaynak detaylarını seçmelerine, gerilim yoğunlaşmalarını önlemelerine ve kaynak sonrası işlemleri belirlemelerine olanak tanır. Bu, kaynaklı plakanın kullanım ömrü boyunca hem mukavemet hem de dayanıklılık gereksinimlerini karşılamasını sağlar.
2. Yüksek Gerilimli Uygulamalar İçin Malzeme Seçimi ve Kaynaklanabilirlik Hususları
Döngüsel yüklemeye ve yüksek gerilime maruz kalan kaynaklı plakalar için uygun ana malzemenin seçimi kritik öneme sahiptir. Kontrollü karbon içeriğine ve manganez, krom ve nikel gibi alaşım elementlerine sahip çelikler, mukavemeti ve yorulma direncini artırır. Hidrojen kaynaklı çatlamayı ve ısıdan etkilenen bölgenin yumuşamasını önlemek için kaynaklanabilirlik değerlendirilmelidir. Sünekliği korumak ve artık gerilimleri azaltmak için yüksek mukavemetli düşük alaşımlı çeliklerde genellikle ön ısıtma, ara geçiş sıcaklık kontrolü ve kaynak sonrası ısıl işlem gereklidir.
Yüksek gerilimli uygulamalar için, sertleştirilmiş ve temperlenmiş çelikler gibi ince taneli yapıya ve geliştirilmiş tokluğa sahip malzemeler tercih edilir. Kaynak dolgu metalleri, ana metalin mukavemetine eşit veya ondan daha yüksek olmalı ve çalışma sıcaklıklarında yeterli darbe dayanımı sağlamalıdır. Uygun bağlantı tasarımı ve kenar hazırlığı, kaynak kalitesini ve yorulma ömrünü daha da artırır. Düzenli muayene ve tahribatsız testler, malzeme seçimi ve kaynak prosedürlerinin gerekli yük ve yorulma performansı standartlarını karşıladığından emin olunmasını sağlar.
3. En Uygun Yük Dağılımı İçin Kritik Kaynak Geometrisi ve Bağlantı Tasarımı
Kaynaklı birleşim yerinin geometrisi, yüklerin yapı boyunca nasıl aktarıldığını doğrudan etkiler. Temel parametreler arasında kaynak boğazı kalınlığı, kaynak kenarı uzunluğu ve kaynak yüzeyinin açısı bulunur. Doğru birleşim tasarımı, gerilim yoğunlaşmalarının en aza indirilmesini sağlayarak, döngüsel yükleme altında yorulma kaynaklı arıza riskini azaltır.
Çelik yapılarda en yaygın birleştirme tipleri köşe kaynakları, alın kaynakları ve oluk kaynaklarıdır. Köşe kaynakları, hazırlanmalarının kolaylığı nedeniyle yaygın olarak kullanılır, ancak kaynak ucunda aşırı gerilimi önlemek için dikkatli boyutlandırma gerektirirler. Alın kaynakları, tam olarak nüfuz ettiklerinde, daha düzgün bir yük yolu oluşturdukları için üstün yorulma performansı sunarlar.
Aşağıdaki tablo, statik ve yorulma yükleme koşulları altında tipik çelik kaliteleri için önerilen kaynak geometrilerini özetlemektedir. Bu değerler, endüstri standartlarına ve yapısal testlerden elde edilen ampirik verilere dayanmaktadır.
| Eklem Tipi |
Çelik Kalitesi |
Minimum Boğaz Kalınlığı (mm) |
Maksimum Gerilim Oranı (R) |
Yorgunluk Sınıfı (FAT) |
| Köşe Kaynağı |
S355 |
6 |
0.1 |
80 |
| Alın Kaynağı (Tam Penetrasyon) |
S355 |
8 |
0.2 |
125 |
| Oluk Kaynağı |
S460 |
10 |
0.15 |
100 |
| Köşe Kaynağı (T-Birleşimi) |
S275 |
5 |
0,05 |
71 |
Not:Tablodaki değerler gösterge niteliğindedir ve Eurocode 3 veya AWS D1.1 gibi belirli tasarım kodlarına göre doğrulanmalıdır. Yorulma Sınıfı (FAT), %97,7'lik bir hayatta kalma olasılığı için 2×10⁶ çevrimde MPa cinsinden gerilim aralığını temsil eder. Boğaz kalınlığı, kaynak ekseni boyunca ölçülen minimum boyuttur.
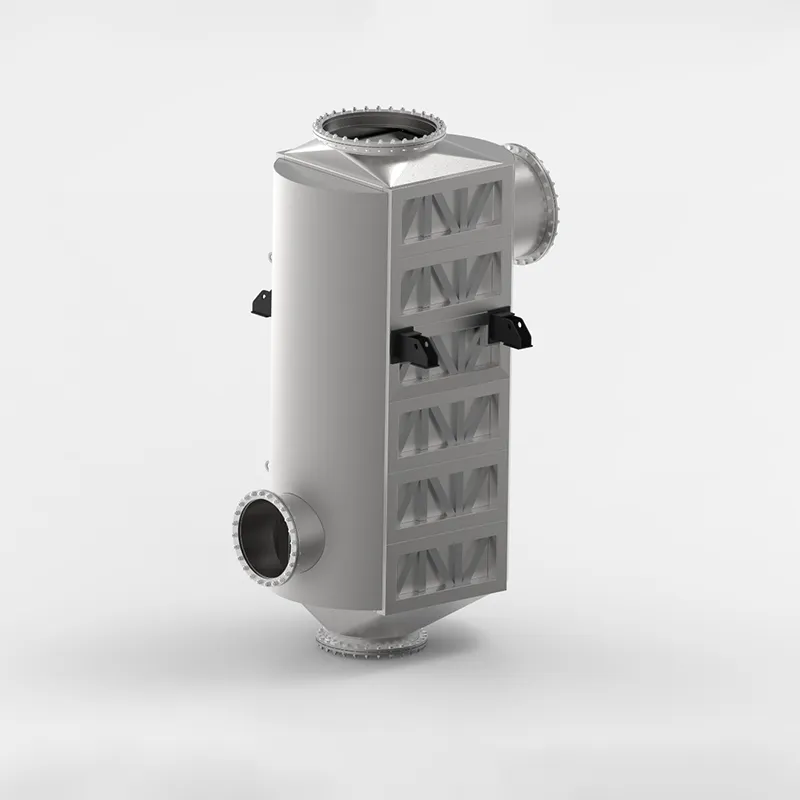
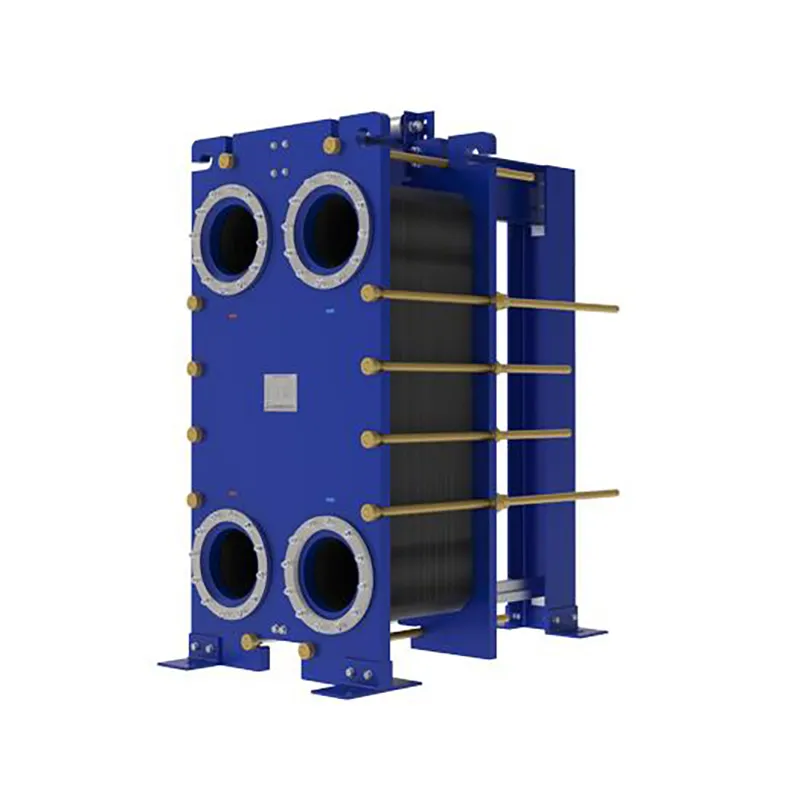
En uygun yük dağılımını elde etmek için tasarımcılar, kaynağın en boy oranını ve kaynak uçlarında geçiş yarıçaplarının kullanımını da dikkate almalıdır. Kaynak uçlarının taşlanması veya TIG ile düzeltilmesi, gerilim yoğunlaşmalarını azaltarak yorulma ömrünü daha da iyileştirebilir. Kritik uygulamalar için, örneğin...kaynaklı plakalı ısı değiştiricilerBağlantı tasarımında hem termal hem de mekanik döngüsel yükler dikkate alınmalıdır.
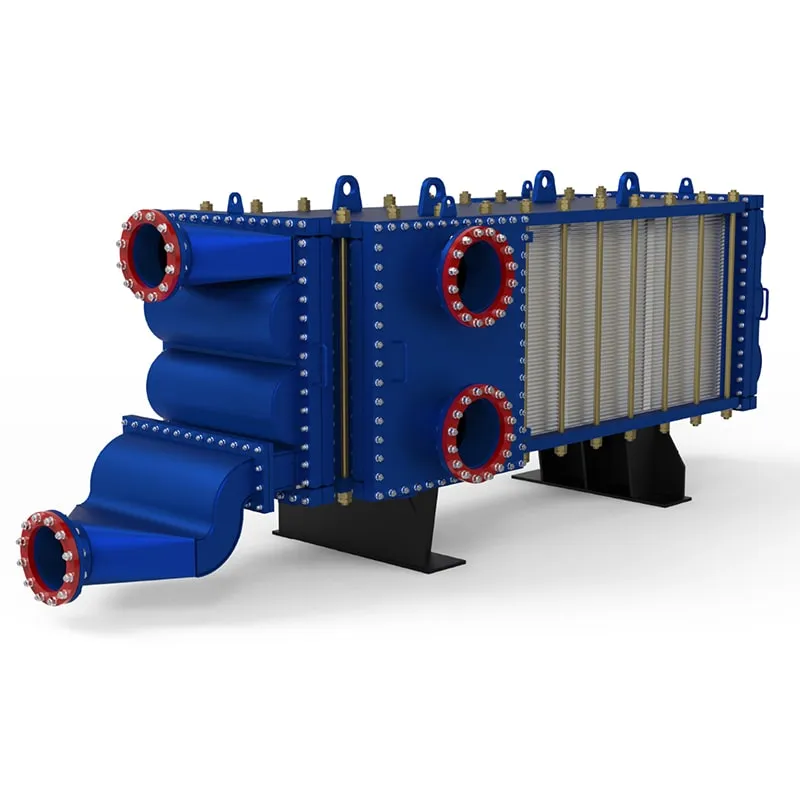
Özetle, yük ve yorulma gereksinimlerini karşılamak için doğru kaynak geometrisi ve birleştirme konfigürasyonunun seçilmesi çok önemlidir. Tasarımcılar, yüksek yorulma gerektiren uygulamalar için tam penetrasyonlu alın kaynaklarına öncelik vermeli ve köşe kaynaklarını yalnızca gerilim seviyeleri düşük olduğunda veya muayene için erişim sınırlı olduğunda kullanmalıdır. Gelişmiş birleştirme tasarımları, örneğin kullanılanlar gibi,özel olarak tasarlanmış baskılı devre ısı değiştiricileriGeometri optimizasyonunun kullanım ömrünü nasıl uzatabileceğini göstermek.
4. Kaynak Bütünlüğünün Kalite Kontrolü ve Tahribatsız Muayene Yöntemleri
Kaynaklı plakaların döngüsel ve statik yükler altında güvenilirliğinin sağlanması, titiz bir kalite kontrolü gerektirir. Yorulma ömrünü tehlikeye atabilecek iç ve yüzey kusurlarını tespit etmek için tahribatsız muayene (NDT) yöntemleri şarttır.
Yaygın tahribatsız muayene (NDT) teknikleri arasında hacimsel kusurlar için ultrasonik test (UT), yüzey çatlakları için manyetik parçacık muayenesi (MPI) ve iç gözeneklilik için radyografik test (RT) yer almaktadır. Her yöntem, kaynak geometrisi, malzeme kalınlığı ve erişim kısıtlamalarına göre seçilir.
Ekipmanların düzenli kalibrasyonu, nitelikli personel ve AWS D1.1 veya ISO 5817 gibi standartlara uyum kritik öneme sahiptir. Tüm tahribatsız muayene (NDT) sonuçlarının belgelendirilmesi, izlenebilirliği sağlar ve kaynaklı yapının yorulma ömrü tahminlerini destekler.
5. Yorulma Ömrünü Artırmak İçin Kaynak Sonrası Isıl İşlem ve Gerilim Giderme Teknikleri
Kaynak sonrası ısıl işlem (PWHT), kaynaklı çelik levhaların artık gerilimlerini azaltmak ve yorulma performansını iyileştirmek için kritik bir işlemdir. Isıtma ve soğutma döngülerinin dikkatli bir şekilde kontrol edilmesiyle, kaynak bölgesinin mikro yapısı stabilize edilebilir ve döngüsel yükleme altında çatlak oluşumu riski azaltılabilir.
Yaygın gerilim giderme teknikleri arasında fırın ısıtma, lokal indüksiyon ısıtma ve kontrollü yavaş soğutma yer alır. Bu yöntemler, iç gerilimleri yeniden dağıtmaya ve kaynaklı birleşim yerindeki en zayıf nokta olan ısıdan etkilenen bölgenin sünekliğini artırmaya yardımcı olur.
Yorulma ömrünün öncelikli olduğu yapısal uygulamalarda, ısıl işlem sonrası (PWHT) parametreleri (sıcaklık, bekleme süresi ve soğutma hızı gibi) malzeme kalitesine ve plaka kalınlığına göre optimize edilmelidir. Yanlış işlem, kırılganlığa veya deformasyona yol açarak potansiyel faydaları ortadan kaldırabilir.
AWS D1.1 ve ASME Bölüm VIII gibi endüstri standartları, kaynak sonrası ısıl işlem (PWHT) prosedürleri için kılavuzlar sağlar. Bu standartlara uyulması, kaynaklı plakaların uzun süreli kullanım için gerekli yük taşıma kapasitesine ve yorulma direncine ulaşmasını sağlar.
Kaynaklı plaka performansı ve ısı eşanjörü uygulamaları hakkında daha fazla teknik bilgi için aşağıdaki kaynaklara bakınız:
Temel Gereksinimlerin Özeti
Yük Tiplerini ve Yorulma Döngülerini Anlamak
Statik, dinamik ve döngüsel yüklerin doğru bir şekilde belirlenmesi temel önemdedir. Yorulma ömrü, gerilim aralığı ve döngü sayısına bağlıdır; erken arızayı önlemek için tasarımda hizmet yükü spektrumu dikkate alınmalıdır.
Malzeme Seçimi ve Kaynaklanabilirlik
Yüksek mukavemetli çelikler, kontrollü karbon eşdeğeri ve ön ısıtma gerektirir. Ana metalin sünekliği, tokluğu ve dolgu metaliyle uyumluluğu, tekrarlanan yükleme altında çatlamaya dayanıklı bağlantılar sağlar.
Kritik Kaynak Geometrisi ve Bağlantı Tasarımı
Düzgün geçişler, yeterli boğaz kalınlığı ve keskin çentiklerden kaçınma, gerilim yoğunlaşmasını azaltır. Uygun pah açıları ve kök boşlukları, yükü kaynaklı plaka boyunca eşit şekilde dağıtır.
Kalite Kontrol ve Tahribatsız Test
Ultrasonik, radyografik ve manyetik partikül muayeneleri, iç ve yüzey sağlamlığını doğrular. Yük taşıyan elemanlar için tutarlı kaynak parametreleri ve işlem yeterlilik kayıtları (PQR) zorunludur.
Kaynak Sonrası Isıl İşlem ve Gerilim Giderme
Kontrollü ısıtma ve soğutma döngüleri, artık gerilimleri giderir, mikro yapıyı iyileştirir ve yorulma direncini artırır. Kırılganlığı önlemek için PWHT parametreleri, malzeme kalitesi ve kalınlığıyla uyumlu olmalıdır.
Yük analizinden kaynak sonrası işleme kadar bu beş unsurun entegrasyonu, çelik yapılardaki kaynaklı plakaların gerekli yük kapasitesine ve yorulma ömrüne ulaşmasını sağlar. Her adım, çalışma koşulları altında montajın uzun vadeli bütünlüğünü doğrudan etkiler.
Çelik Yapılarda Kaynaklı Plakanın Yük ve Yorulma Gereksinimlerini Karşılamasını Nasıl Sağlarsınız?
1. Çelik Yapı Tasarımında Yük Tipleri ve Yorulma Döngülerinin Anlaşılması
Çelik yapılarda kaynaklı plakaların tasarımında dikkate alınması gereken başlıca yük tipleri ve yorulma çevrimleri nelerdir?
Tasarımcılar statik yükleri, dinamik yükleri ve döngüsel yükleme modellerini dikkate almalıdır. Yorulma döngüleri, gerilim genliğine ve döngü sayısına bağlı olarak düşük döngülü veya yüksek döngülü yorulma olarak sınıflandırılır. Bunları anlamak, kaynaklı birleşimlerde çatlak oluşumunu ve yayılmasını tahmin etmeye yardımcı olur.
2. Yüksek Gerilimli Uygulamalar İçin Malzeme Seçimi ve Kaynaklanabilirlik Hususları
Yüksek gerilimli çelik yapılarda malzeme seçimi kaynaklanabilirlik ve yorulma performansını nasıl etkiler?
Düşük alaşımlı çelikler gibi yüksek akma dayanımına ve iyi tokluğa sahip malzemeler tercih edilir. Kaynaklanabilirlik, karbon eşdeğeri ve ön ısıtma gereksinimlerine bağlıdır. Uygun dolgu metali seçimi, mekanik özelliklerin eşleşmesini sağlar ve hidrojen kaynaklı çatlama riskini azaltır.
3. En Uygun Yük Dağılımı İçin Kritik Kaynak Geometrisi ve Bağlantı Tasarımı
Yüklerin eşit dağılımı ve gerilim yoğunlaşmalarının en aza indirilmesi için hangi kaynak geometrisi ve bağlantı tasarımı faktörleri kritik öneme sahiptir?
Kaynak birleştirme tasarımında keskin geçişlerden ve kesitte ani değişikliklerden kaçınılmalıdır. Tam penetrasyonlu kaynaklar, düzgün kaynak uçları ve uygun takviye profilleri gerilim yoğunlaşmasını azaltır. Destek çubukları ve uygun oluk açıları da yük dağılımını iyileştirir.
4. Kaynak Bütünlüğünün Kalite Kontrolü ve Tahribatsız Muayene Yöntemleri
Yorulma açısından kritik uygulamalarda kaynak bütünlüğünü doğrulamak için en etkili tahribatsız test yöntemleri hangileridir?
Ultrasonik test, radyografik test ve manyetik parçacık muayenesi yaygın olarak kullanılmaktadır. Yüzey çatlakları için boya penetrant testi etkilidir. Her yöntem farklı kusur türlerini tespit eder ve bunların bir kombinasyonu kapsamlı kalite kontrolü sağlar.
5. Yorulma Ömrünü Artırmak İçin Kaynak Sonrası Isıl İşlem ve Gerilim Giderme Teknikleri
Kaynak sonrası ısıl işlem ve gerilim giderme teknikleri, kaynaklı plakaların yorulma ömrünü nasıl iyileştirir?
Gerilim giderme tavlaması, yorulma arızasının başlıca nedeni olan artık çekme gerilimlerini azaltır. Titreşimli gerilim giderme ve lokal ısıl işlem gibi teknikler de yardımcı olur. Uygun soğutma hızları, termal gerilimlerin yeniden oluşmasını önler.
 İngilizceTR




Kullanıcı Yorumları
Gerçek Müşterilerden Hizmet Deneyimi Paylaşımları
Marcus
Yapısal KaynakçıBu kaynaklı plakaları bir köprü güçlendirme projesinde kullanıyorum. Kaynak nüfuziyetindeki tutarlılık etkileyici; cüruf kalıntısı veya zayıf nokta yok. Şantiyede yeniden işleme için harcayacağım zamandan büyük ölçüde tasarruf sağladı.
Elena
Makine MühendisiÖzel bir basınçlı kap için bir parti sipariş verdim. Boyutsal tolerans tam olarak doğruydu ve plaka yüzeyinin hazırlanması incelemeyi kolaylaştırdı. Keşke yüksek çevrimli yorulma uygulamaları için kenar yüzeyi biraz daha temiz olsaydı.
Tommy
Bakım AmiriTahıl silomuzdaki aşınmış parçaları değiştiriyoruz. Bu kaynaklı plakalar, yoğun titreşim ve toza karşı oldukça dayanıklı. Altı aylık sürekli kullanımdan sonra hiçbir çatlama yok; kesinlikle sağlam bir satın alma.
Priya
Kalite Kontrol MüfettişiSon sevkiyatımızdan bir numuneyi ultrasonik testle inceledim. Kaynak kalitesi homojendi ve ısıdan etkilenen bölge beklediğimden daha dardı. Güvenilir yük aktarımına ihtiyaç duyulan yapısal uygulamalar için uygundur.