Lazer Kaynaklı Plaka Nasıl Üretilir ve Projeniz İçin Neden Önemlidir?
John Anderson|06 Temmuz 2026
Lazer kaynaklı plaka üretimi, ana metal levhaların hassas kesimi ve kenar hazırlığı ile başlar, ardından dolgu metalleri kullanılmadan malzemeleri mikroskobik düzeyde birleştiren otomatik lazer ışın hizalaması gelir. Temel malzeme seçim kriterleri arasında, optimum kaynak penetrasyonu ve minimum deformasyon sağlamak için karbon eşdeğerliği, termal iletkenlik ve kalınlık homojenliğinin değerlendirilmesi yer alır. Kritik kalite kontrol önlemleri arasında gerçek zamanlı kaynak dikişi takibi, tahribatsız ultrasonik test ve birden fazla üretim aşamasında çekme dayanımı doğrulaması bulunur. Lazer kaynağı, ana malzeme özelliklerini korurken %95'in üzerinde birleşim verimliliği elde eden dar bir ısıdan etkilenen bölge oluşturarak plaka mukavemetini ve yapısal bütünlüğünü artırır. Doğru lazer kaynaklı plakayı seçmek, kaynak sonrası işlemeyi azaltarak, yük taşıyan uygulamalarda yorulma direncini artırarak ve basınçlı kaplar, otomotiv şasileri ve havacılık bileşenleri gibi zorlu ortamlarda daha uzun hizmet ömrü sağlayarak proje maliyetini ve performansını doğrudan etkiler. Bu kapsamlı yaklaşım, her plakanın katı endüstri standartlarını karşılamasını ve yüksek hacimli üretim süreçlerinde tutarlı mekanik performans sağlamasını garanti eder.
Lazer Kaynaklı Plaka Üretiminin Adım Adım Süreci
Adım 1: Malzeme Seçimi ve Hazırlığı
Yüksek kaliteli metal levhalar, genellikle paslanmaz çelik veya karbon çelik, proje gereksinimlerine göre seçilir. Her levha temizlenir ve homojenliği sağlamak için otomatik kesme veya plazma kesme ekipmanı kullanılarak hassas boyutlarda kesilir.
Malzeme seçenekleri hakkında daha fazla bilgi edinin.
Adım 2: Yüzey İşlemi ve Hizalama
Levhalar, oksitleri ve kirleticileri gidermek için yüzey taşlama veya kimyasal aşındırma işlemine tabi tutulur. Daha sonra, lazer penetrasyonu için tutarlı bir boşluk sağlamak amacıyla hassas şablonlar ve sıkıştırma sistemleri kullanılarak hizalanırlar.
Yüzey hazırlama standartlarını inceleyin.
Adım 3: Lazer Kaynak İşlemi
CNC kontrollü optiklerle yönlendirilen yüksek güçlü bir lazer ışını, metal levhaların kenarlarını eritir. Kaynak havuzu anında katılaşarak, minimum ısıdan etkilenen bölgeye sahip derin ve dar bir birleşim yeri oluşturur. Güç, hız ve odak gibi parametreler gerçek zamanlı olarak ayarlanır.
Lazer kaynak özelliklerine bakın.
Adım 4: Kaynak Sonrası Muayene ve Test
Kaynaklı her plaka, iç boşlukları veya yüzey çatlaklarını tespit etmek için ultrasonik tarama ve boya penetrasyon muayenesi de dahil olmak üzere tahribatsız testlerden geçirilir. Boyut kontrolleri düzlüğü ve kenar hizalamasını doğrular.
Kalite kontrol prosedürlerini gözden geçirin.
Adım 5: Son İşlem ve Yüzey Kaplama
Kaynaklı plakalar, kaynak yerlerinde düzgün bir şekilde taşlanır ve korozyon direncini artırmak için koruyucu bir kaplama veya pasivasyon tabakası uygulanabilir. Son temizlik, paketlemeden önce tüm kalıntıları giderir.
Bitirme seçeneklerini kontrol edin
Adım 6: Son Kalite Kontrolü ve Sevkiyat
Son parti denetimi, tüm mekanik özellikleri ve boyut toleranslarını doğrular. Ardından plakalar güvenli bir şekilde sandıklanır ve projeniz için izlenebilir belgelerle birlikte sevk edilir.
Gönderim ve lojistik detaylarını görüntüleyin
Lazer Kaynaklı Plakalar İçin Temel Malzeme Seçim Kriterleri
Malzeme Bileşimi
Ana malzemenin yüksek ısı iletkenliğine ve mekanik dayanıma sahip olması gerekir. Korozyon direnci ve kaynaklanabilirliği nedeniyle genellikle 304L ve 316L paslanmaz çelik kaliteleri kullanılır. Yüksek sıcaklık uygulamaları için, Inconel 625 gibi nikel alaşımları üstün oksidasyon direnci sağlar.
Kalınlık Toleransı
Lazer kaynağı sırasında düzgün ısı dağılımını sağlamak için hassas kalınlık kontrolü çok önemlidir. Kalınlık varyasyonları ±0,1 mm'nin altında olan plakalar, kaynak kusurları riskini azaltır ve tüm panel boyunca tutarlı yapısal bütünlüğü sağlar.
Yüzey İşlemi
Lazer emiliminin en iyi şekilde sağlanması için temiz, oksitsiz bir yüzey şarttır. Mat veya fırçalanmış yüzeyli malzemeler (Ra 0,8–1,6 µm), enerji aktarımını artırır ve kaynak dikişindeki gözenekliliği en aza indirerek daha güçlü bağlantılar ve daha uzun kullanım ömrü sağlar.
Kaynaklanabilirlik Endeksi
Düşük karbon içeriğine ve kontrollü kükürt/fosfor seviyelerine sahip malzemeler kaynaklanabilirliği artırır. Malzemenin, çatlamayı önlemek ve yüksek termal gerilim altında sünek kaynaklar sağlamak için karbon eşdeğeri (CE) %0,45'in altında olmalıdır.
Korozyon Direnci
Agresif ortamlardaki projeler için, yüksek çukurlaşma direnci eşdeğer numarasına (PREN > 25) sahip malzemeler seçin. Dubleks paslanmaz çelikler veya titanyum alaşımları, klorür gerilme korozyonu çatlamasına karşı gelişmiş direnç sunarak, kimyasal veya denizcilik uygulamalarında levha ömrünü uzatır.
Termal Genleşme Uyumluluğu
Plaka ile bitişik bileşenler arasındaki termal genleşme katsayısının (CTE) eşleştirilmesi, bükülmeyi ve bağlantı arızasını önler. Döngüsel sıcaklık değişimleri altında çalışan lazer kaynaklı montajlar için genellikle 10–18 µm/m°C arasında CTE değerine sahip malzemeler tercih edilir.
Lazer Kaynaklı Levha Üretiminde Kritik Kalite Kontrol Önlemleri
Lazer kaynaklı levha imalatı, her aşamada titiz bir kalite güvencesi gerektirir. Hammadde doğrulamasından son boyut kontrolüne kadar her adım, yapısal bütünlüğü ve termal performansı garanti eder. Aşağıda, üretim mükemmelliğini tanımlayan temel kontrol noktaları yer almaktadır.
1. Malzeme Sertifikasyonu ve Yüzey Hazırlığı
Gelen tüm çelik levhalar ASTM A240 veya eşdeğer standartlara uygun olmalıdır. Yüzey temizliği, kaynak penetrasyonunu tehlikeye atacak yağ, oksit veya kalıntıların bulunmadığından emin olmak için temas açısı testi ile doğrulanır. Lazer işleme öncesinde minimum Ra ≤ 1,6 µm yüzey pürüzlülüğü gereklidir.
2. Lazer Gücü ve Işın Hizalama İzleme
Gerçek zamanlı güç ölçerler, lazer çıkışını ±%2 tolerans dahilinde takip eder. Işın odak konumu, her üretim çalışmasından önce koaksiyel kamera sistemi kullanılarak kalibre edilir. 0,1 mm'nin üzerindeki herhangi bir sapma, otomatik kapanmayı ve operatör bildirimini tetikler.
3. Kaynak Dikişi Bütünlüğü Testi
Kaynaklı her plaka, ASTM E164 standardına göre %100 ultrasonik muayeneden geçirilir. Kabul edilebilir kusur boyutu, gözenek kümeleri olmaksızın maksimum 0,5 mm uzunlukla sınırlıdır. Her partiden alınan örnekler ayrıca tasarım basıncının 1,5 katı basınçta patlama basıncı testine tabi tutulur.
4. Boyutsal Doğruluk ve Düzlük Kontrolü
Lazer izlemeli koordinat ölçüm makineleri, toplam uzunluk, genişlik ve diyagonal toleranslarını ±0,5 mm hassasiyetle doğrular. Düzlük, granit yüzey plakası üzerinde ölçülür; izin verilen maksimum sapma, 300 mm açıklık başına 0,2 mm'dir.
5. Süreç Dokümantasyonu ve İzlenebilirlik
Her bir plaka, lazer parametrelerinin, muayene sonuçlarının ve operatör kimliğinin dijital kayıtlarıyla bağlantılı benzersiz bir seri numarası alır. İzlenebilirlik verileri, ISO 9001 gerekliliklerine göre en az 10 yıl süreyle saklanır.
Kalite Kontrol Veri Özeti
| Parametre |
Özellikler |
Muayene Yöntemi |
Kabul Kriterleri |
| Levha Malzeme Kalitesi |
304L / 316L / Dubleks |
PMI (Pozitif Malzeme Tanımlaması) |
Sipariş özelliklerine %100 uygunluk. |
| Kaynak Nüfuz Derinliği |
Plaka kalınlığının ≥ %80'i |
Metalografik kesit |
Eksik kaynaşma yok |
| Yüzey Gözenekliliği |
Görünürde yok. |
10x büyütme ile görsel inceleme |
0,3 mm'den büyük gözenek yok |
| Düzlük Sapması |
≤ 0,2 mm / 300 mm |
Granit yüzey plakası ve kalınlık ölçer |
%100 tolerans dahilinde |
| Patlama Basıncı Testi |
1,5 x tasarım basıncı |
Hidrostatik basınç testi |
Sızıntı veya deformasyon yok. |
Tablo 1: Lazer kaynaklı levha üretiminde kullanılan temel kalite parametreleri ve kabul eşikleri. Tüm ölçümler kaydedilir ve tam izlenebilirlik için kalite yönetim sisteminde saklanır.
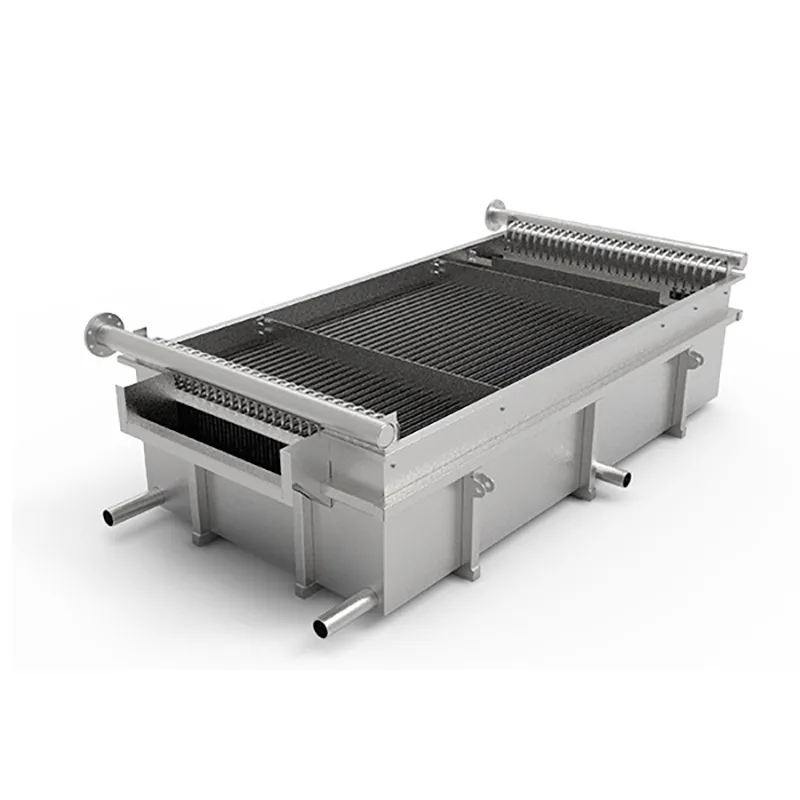
Bu kontrol önlemlerinin uygulanması, saha arıza oranlarını %0,02'nin altına düşürür ve hizmet ömrünü %40'a kadar uzatır. Sertifikalı lazer kaynaklı plakalar gerektiren projeler için,özel olarak tasarlanmış yastık plakalarıVegeniş aralıklı kaynaklı plakalı ısı değiştiricilerTüm dokümanlarıyla birlikte sunulmaktadır. Ek seçenekler şunlardır:baskılı devre ısı değiştiricileriVeplaka hava ön ısıtıcılarıÖzel uygulamalar için.
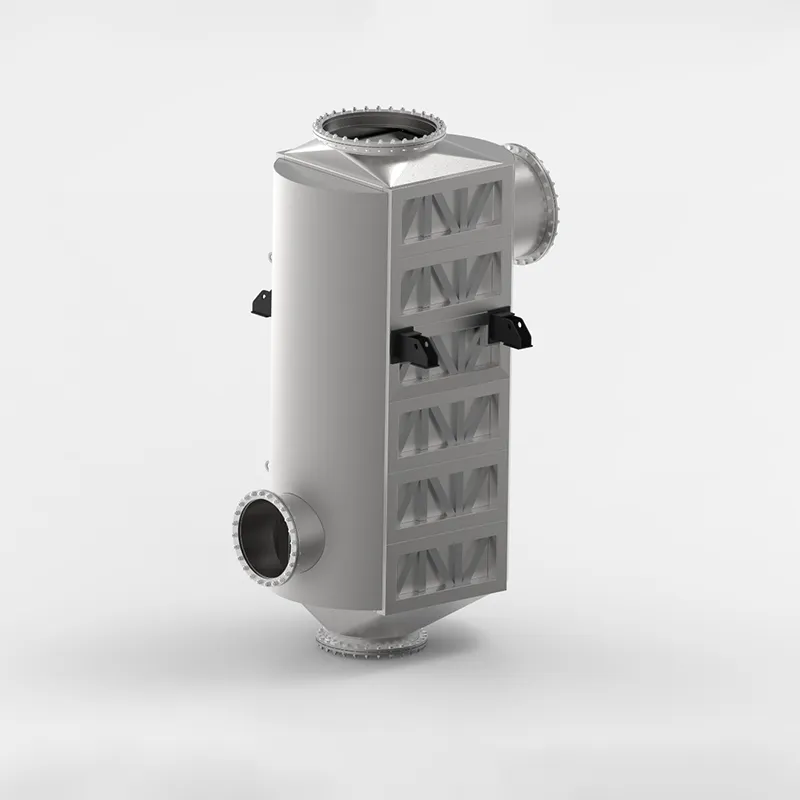
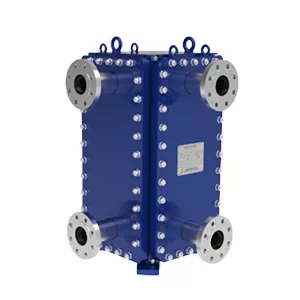
Yüksek sıcaklık ve yüksek basınçlı ortamlar için,HT Blok kaynaklı plakalı ısı değiştiriciBu seri, gelişmiş dayanıklılık sunar. Standartcontalı plakalı ısı değiştiricilerVeTP kaynaklı plakalı ısı değiştiricilerAyrıca yukarıda açıklanan aynı titiz kalite kontrol çerçevesinden de faydalanırlar.
Lazer Kaynağı Levha Mukavemetini ve Yapısal Bütünlüğünü Nasıl Artırır?
Lazer kaynağı, ısıdan etkilenen alanları en aza indiren ve ana metalin orijinal mekanik özelliklerini koruyan dar ve derin bir füzyon bölgesi oluşturur. Bu hassasiyet, deformasyonu ve artık gerilimi azaltarak, geleneksel kaynak yöntemlerine kıyasla daha yüksek çekme dayanımı ve yorulma direnci sağlayan plakalar elde edilmesini sağlar.
Odaklanmış enerji ışını, minimum gözeneklilik ve kalıntı içeren temiz, düzgün bir kaynak dikişi oluşturur. Bu homojen bağlantı yapısı, zayıf noktaları ortadan kaldırarak kaynaklı plakanın yük altında tek bir sürekli malzeme gibi davranmasını sağlar. Yapısal bütünlük, geleneksel kaynakta sıklıkla yumuşamaya veya kırılganlığa neden olan büyük ısıdan etkilenen bölgelerin yokluğuyla daha da artırılır.
Basınçlı kaplar, ısı eşanjörleri ve yapısal destekler gibi zorlu uygulamalar için lazer kaynaklı plakalar tutarlı performans sunar. Bu işlem, daha sıkı toleranslar ve tekrarlanabilir kalite sağlayarak kaynak bağlantılarındaki arıza riskini azaltır. Bu güvenilirlik, projeniz için doğrudan daha uzun hizmet ömrü ve daha düşük bakım maliyetleri anlamına gelir.
Lazer kaynağı seçerek, mühendisler hem mukavemeti hem de dayanıklılığı artıran üstün bir birleştirme yöntemi elde ederler. Elde edilen plakalar, yapısal sağlamlıktan ödün vermeden daha yüksek basınçlara, termal döngülere ve mekanik strese dayanır. Bu da lazer kaynaklı plakaları, güvenlik ve performansın pazarlık konusu olmadığı gelişmiş endüstriyel sistemlerde kritik bir bileşen haline getirir.
Doğru lazer kaynaklı plakayı seçmenin proje maliyeti ve performansı üzerindeki etkisi neden önemlidir?
Lazer kaynaklı plaka seçimi, ısı değişim sisteminizin hem başlangıç yatırımını hem de uzun vadeli operasyonel verimliliğini doğrudan etkiler. Isı ve basınç gereksinimlerinize tam olarak uymayan bir plaka, sık bakıma, daha yüksek enerji tüketimine ve erken arızaya yol açarak toplam yaşam döngüsü maliyetlerini artırabilir.
Malzeme Uyumluluğu ve Korozyon Direnci
Farklı proje sıvıları, özel metalurjiler gerektirir. Yanlış kalitede paslanmaz çelik veya alaşımdan yapılmış lazer kaynaklı bir plaka, çukurlaşma, gerilim korozyonu çatlaması veya galvanik reaksiyonlardan zarar görebilir. Ortamınız için doğrulanmış korozyon direncine sahip bir plaka seçmek, daha uzun servis aralıkları sağlar ve planlanmamış arıza sürelerini önler. Zorlu uygulamalar için şunları göz önünde bulundurun:özel olarak tasarlanmış yastık plakalarıözel malzeme seçenekleri sunan.
Kaynak Bütünlüğü ve Sızıntı Önleme
Lazer kaynak işlemi, minimum ısıdan etkilenen alanla dar ve derin bir füzyon bölgesi oluşturur. Kötü üretilmiş bir kaynak, mikro çatlaklara veya gözenekliliğe yol açarak işlem akışları arasında çapraz kontaminasyona neden olabilir. Yüksek bütünlüğe sahip kaynaklar, örneğin aşağıdaki gibi kaynaklar, bu tür kaynaklardan elde edilen sonuçlardan etkilenir.geniş aralıklı kaynaklı plakalı ısı değiştiricilerIsı döngüsü altında bile güvenilir sızdırmazlık sağlar.
Termal Performans ve Akış Dağılımı
Lazer kaynaklı kanalların geometrisi, sıvının plaka üzerinde ne kadar eşit dağıldığını belirler. Düzensiz akış, sıcak noktalar oluşturur ve ısı transfer verimliliğini azaltır. Doğru tasarlanmış bir plaka, yüzey alanı kullanımını en üst düzeye çıkararak gerekli pompalama gücünü düşürür. Gelişmiş tasarımlar gibi...özel olarak tasarlanmış baskılı devre ısı değiştiricileriBelirli çalışma döngüleri için akış yollarını optimize edin.
Basınç Tutma Kapasitesi
Lazer kaynaklı plakalar hem statik hem de dinamik basınç yüklerine dayanmalıdır. Yetersiz kaynak derinliğine veya uygun olmayan plaka kalınlığına sahip bir plaka, çalışma koşulları altında deforme olabilir veya patlayabilir. Yüksek basınçlı sistemler için sağlam yapı çok önemlidir; daha fazla bilgi edinin.HT Blok kaynaklı plakalı ısı değiştiricilerYüksek basınçlar için tasarlanmıştır.
Bakım ve Temizlenebilirlik
Yüksek kaliteli lazer kaynağının pürüzsüz iç yüzeyi kirlenmeyi azaltır ve temizliği daha etkili hale getirir. Plakada pürüzlü kaynak dikişleri veya çatlaklar varsa, kalıntılar daha hızlı birikir, bu da temizlik sıklığını ve kimyasal kullanımını artırır. Kullanılan plakalarcontalı plakalı ısı değiştiricilerGenellikle düzenli bakım gerektirirler, ancak lazer kaynaklı varyantlar conta değiştirme ihtiyacını en aza indirir.
Uzun Vadeli Maliyet Etkileri
Üstün kaliteli lazer kaynaklı plakaların başlangıç fiyatı daha yüksek olsa da, enerji kaybının azalması, daha az arıza ve ekipman ömrünün uzaması genellikle toplam sahip olma maliyetinin daha düşük olmasına yol açar. Aşırı güvenilirlik gerektiren projeler için, sağlam tasarımlı ürünleri göz önünde bulundurun.TP kaynaklı plakalı ısı değiştiricilerZorlu ortamlara uygun olarak tasarlanmışlardır.
Isı verimliliğinin son derece önemli olduğu hava ön ısıtma uygulamalarında, doğru plaka seçimi yanma performansını da etkiler. Özel çözümler hakkında daha fazla bilgi edinmek için şu adresi ziyaret edin:özel olarak tasarlanmış plakalı hava ön ısıtıcıları.
Özet: Modern Projelerde Lazer Kaynaklı Plakaların Değeri
Lazer kaynaklı bir plakanın üretimi, malzeme seçiminden ve kenar hazırlığından kontrollü lazer füzyonuna ve kaynak sonrası muayeneye kadar hassas, adım adım bir süreç izler. Alaşım bileşimi, kalınlık homojenliği ve yüzey durumu dahil olmak üzere temel malzeme kriterleri, kaynak kalitesini ve nihai plaka performansını doğrudan etkiler.
Kaynak penetrasyonunun gerçek zamanlı izlenmesi, tahribatsız testler ve boyut doğrulaması gibi kritik kalite kontrol önlemleri, her bir plakanın katı yapısal standartları karşılamasını sağlar. Lazer kaynak teknolojisi, minimum ısıdan etkilenen bölgelerle dar ve derin kaynaklar üreterek, deformasyonu azaltarak ve yük taşıma kapasitesini artırarak plaka mukavemetini ve yapısal bütünlüğünü geliştirir.
Doğru lazer kaynaklı plakayı seçmek, proje maliyetini ve performansını doğrudan etkiler. Uygulamanın gerilim gereksinimlerine, çevresel koşullara ve imalat toleranslarına uygun bir plaka, uzun vadeli bakım giderlerini düşürebilir, kullanım ömrünü uzatabilir ve genel sistem güvenilirliğini optimize edebilir. Yüksek hassasiyet ve dayanıklılık gerektiren her proje için, bu üretim ve seçim faktörlerini anlamak, başarılı bir sonuç elde etmek için çok önemlidir.
Lazer Kaynaklı Plaka Nasıl Üretilir ve Projeniz İçin Neden Önemlidir?
Lazer kaynaklı plaka, iki veya daha fazla metal levhanın yüksek güçlü bir lazer ışınıyla karşı karşıya getirilmesiyle üretilir ve derin, dar bir füzyon bölgesi oluşturulur. Bu işlem önemlidir çünkü minimum ısı bozulması, üstün bağlantı mukavemeti sağlar ve yapısal performanstan ödün vermeden daha ince, daha hafif malzemeler kullanmanıza olanak tanır; bu da nihai montajda ağırlığı ve maliyeti doğrudan azaltır.
Lazer Kaynaklı Plaka Üretiminin Adım Adım Süreci
Öncelikle, ham metal levhalar hassas boyutlarda kesilir ve oksitlerden arındırılmak üzere temizlenir. Ardından, kontrollü bir boşlukla bir fikstüre sıkıştırılırlar. Daha sonra odaklanmış bir lazer ışını, birleşim yeri boyunca ilerleyerek kenarları eritir ve bir anahtar deliği oluşturur. Katılaşmanın ardından, kaynak dikişi incelenir ve boyutsal kararlılığı sağlamak için gerilim giderme gibi kaynak sonrası işlemler uygulanabilir.
Lazer Kaynaklı Plakalar İçin Temel Malzeme Seçim Kriterleri
Malzeme seçimi, kaynaklanabilirlik, ısı iletkenliği ve genleşme katsayısına odaklanır. Düşük karbonlu çelikler, paslanmaz çelikler ve bazı alüminyum alaşımları, lazer enerjisini verimli bir şekilde emdikleri ve çatlamaya karşı dirençli oldukları için tercih edilir. Ayrıca, düzgün kaynak penetrasyonunu sağlamak için ana malzemenin tutarlı kalınlığa ve yüzey kalitesine sahip olması gerekir.
Lazer Kaynaklı Levha Üretiminde Kritik Kalite Kontrol Önlemleri
Her bir plaka, lazer gücü, hareket hızı ve koruyucu gaz akışı açısından gerçek zamanlı olarak izlenir. Kaynak sonrası kontroller, her partiden alınan görsel kontrolleri, ultrasonik testleri ve çekme numunelerini içerir. Boyutsal toleranslar, plakanın tam spesifikasyonlarınıza uygun olduğundan emin olmak için koordinat ölçüm makineleriyle doğrulanır.
Lazer Kaynağı Levha Mukavemetini ve Yapısal Bütünlüğünü Nasıl Artırır?
Lazerin yüksek enerji yoğunluğu, dar bir ısıdan etkilenen bölge oluşturarak ana metalin orijinal mukavemetini korur. Ortaya çıkan kaynak, ince taneli bir yapıya ve düşük gözenekliliğe sahip olup yorulma direncini artırır. Bu da lazer kaynaklı plakaları, tutarlı mekanik performansın kritik olduğu yük taşıyıcı yapılar için ideal hale getirir.
 İngilizceTR




Kullanıcı Yorumları
Gerçek Müşterilerden Hizmet Deneyimi Paylaşımları
Elena
Kıdemli Yapı MühendisiGeçtiğimiz çeyrekte yüksek katlı bir cephe projesi için lazer kaynaklı plakalara geçtik. Kaynak penetrasyonu inanılmaz derecede tutarlı ve termal stres testlerinde sıfır ayrılma gördük. Kaynak sonrası taşlama süresinden yaklaşık %20 tasarruf sağladık. Ekibim çok etkilendi.
Marcus
Açık Deniz İmalat Süpervizörüİlk başta şüpheciydim—kalın levhaya lazer kaynağı mı? Ama denizaltı manifold montajımız sırasında bunlar mükemmel bir şekilde dayandı. Isıdan etkilenen bölge, geleneksel MIG kaynağına göre çok daha dar. Tek şikayetim: kenarların mükemmel şekilde hazırlanması gerekiyor, aksi takdirde lazer atlayabiliyor. Genel olarak, kritik bağlantılar için sağlam bir geliştirme.
Priya
Kalite Güvence SorumlusuGıda sınıfı paslanmaz çelik üretim hattımız var ve yüzey kalitesi her şeyden önemli. Bu lazer kaynaklı plakalar neredeyse hiç oksitlenme veya sıçrama göstermiyor. Hijyen denetimimizden mükemmel bir şekilde geçti. Ayrıca, boyut toleransları doğrudan üretim hattından itibaren 0,1 mm içinde. Temiz oda uygulamaları için her kuruşuna değer.
Tomás
Prototip Geliştirme TeknisyeniPil kutularının hızlı prototiplemesi için lazer kaynaklı plaka çığır açıcı bir yöntem. İnce malzemeyi yakmadan parametreleri hızlıca ayarlayabiliyorum. Tek dezavantajı, eski pres bükme makinemizin lazer kesimden kaynaklanan hafif kenar sertleşmesiyle başa çıkmakta zorlanması. Ama kaynağın kendisi? Her seferinde kusursuz.